 公告信息:


谷物烘干,如何在降低水分的同时最大程度保留原粮的加工价值?又如何兼顾烘干品质与运行成本,让技术真正服务于生产?10月23日,2026年布勒中国谷物烘干技术研讨会在山东潍坊举行。上午,会议围绕谷物储运与烘干技术、热泵能源方案、清理输送设备及服务解决方案展开专题交流;下午,与会人员走进潍坊香野烘干项目现场,让技术交流从会议室延伸到生产一线。
自然立足完整工艺,
探讨谷物储运与烘干而然的合作
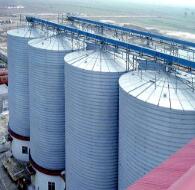
布勒谷物储运方案涵盖进料、输送、清理、除尘、烘干与仓储等环节,将烘干置于谷物流转的全过程中统筹考量。目前,布勒已在全球安装超过1,000台LEEA烘干塔,可广泛应用于小麦、玉米、稻谷、杂粮及油料作物等多种物料。
本次技术交流重点围绕均匀烘干、运营成本与产品质量三大议题,探讨烘干系统如何更好地匹配下游加工需求。
品质控制,
贯穿整个烘干过程

布勒连续式烘干塔
对小麦而言,达到目标水分只是品质管理的一部分。 烘干过程还需综合把控风温、粮温、停留时间、气流分布与脱水速率,并兼顾冷却及后续处理环节。
围绕均匀烘干,布勒Eco Dry采用锥形角状盒设计,使干燥模块内的气流分布更加均匀;角状盒的对角线排列方式,也有助于改善温度与水分分布,为实现均匀干燥提供支撑。
玉米烘干则需结合最终用途确定工艺条件:种用、食品、饲料及乙醇加工等不同应用,对目标水分和烘干温度的要求各不相同。以食品加工用玉米为例,一家客户通过受控温度与分阶段温和烘干,减少了籽粒裂纹和破碎,改善了后续加工得率。
节能与自动化,
服务日常生产
节能运行,需要从热量利用与过程控制两端入手。
Eco Dry通过空气再循环设计回收利用热量,在保障产品品质的同时提升能源利用效率。热泵集成方案则进一步回收经除尘处理后的废气热量,并通过热水循环将热能送回烘干系统,为余热利用提供了新的技术路径。
在操作与管理层面,EcoIntelligence 2.0控制系统提供可视化工艺界面、过程追溯与故障诊断功能,并可选配自动水分控制;系统还可与Mercury、Mercury Nano及第三方整厂控制系统集成,实现整厂协同运行。
除尘同样是烘干系统不可或缺的一环。Eco Clean除尘系统采用“两道离心除尘+一道过滤除尘”的三级设计,配合塔外除尘,可将排放浓度控制在20mg/m³以内,维护次数减少至少50%,并延长除尘布筒的使用寿命。针对玉米烘干中的苞叶等轻质碎屑,配套分离方案也有助于减少对周边环境的影响。
配套设备与服务,
共同支撑生产运行
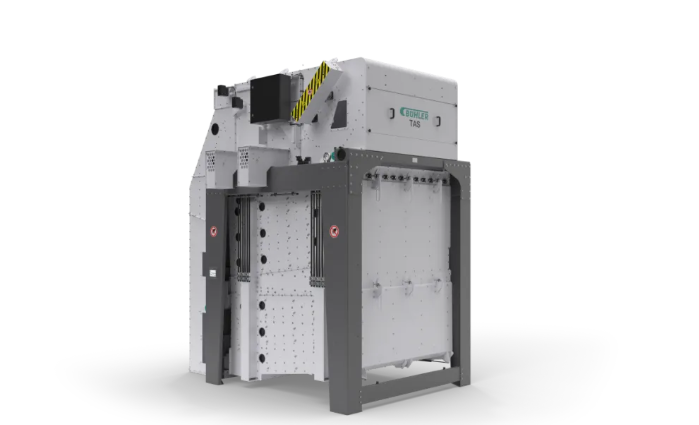
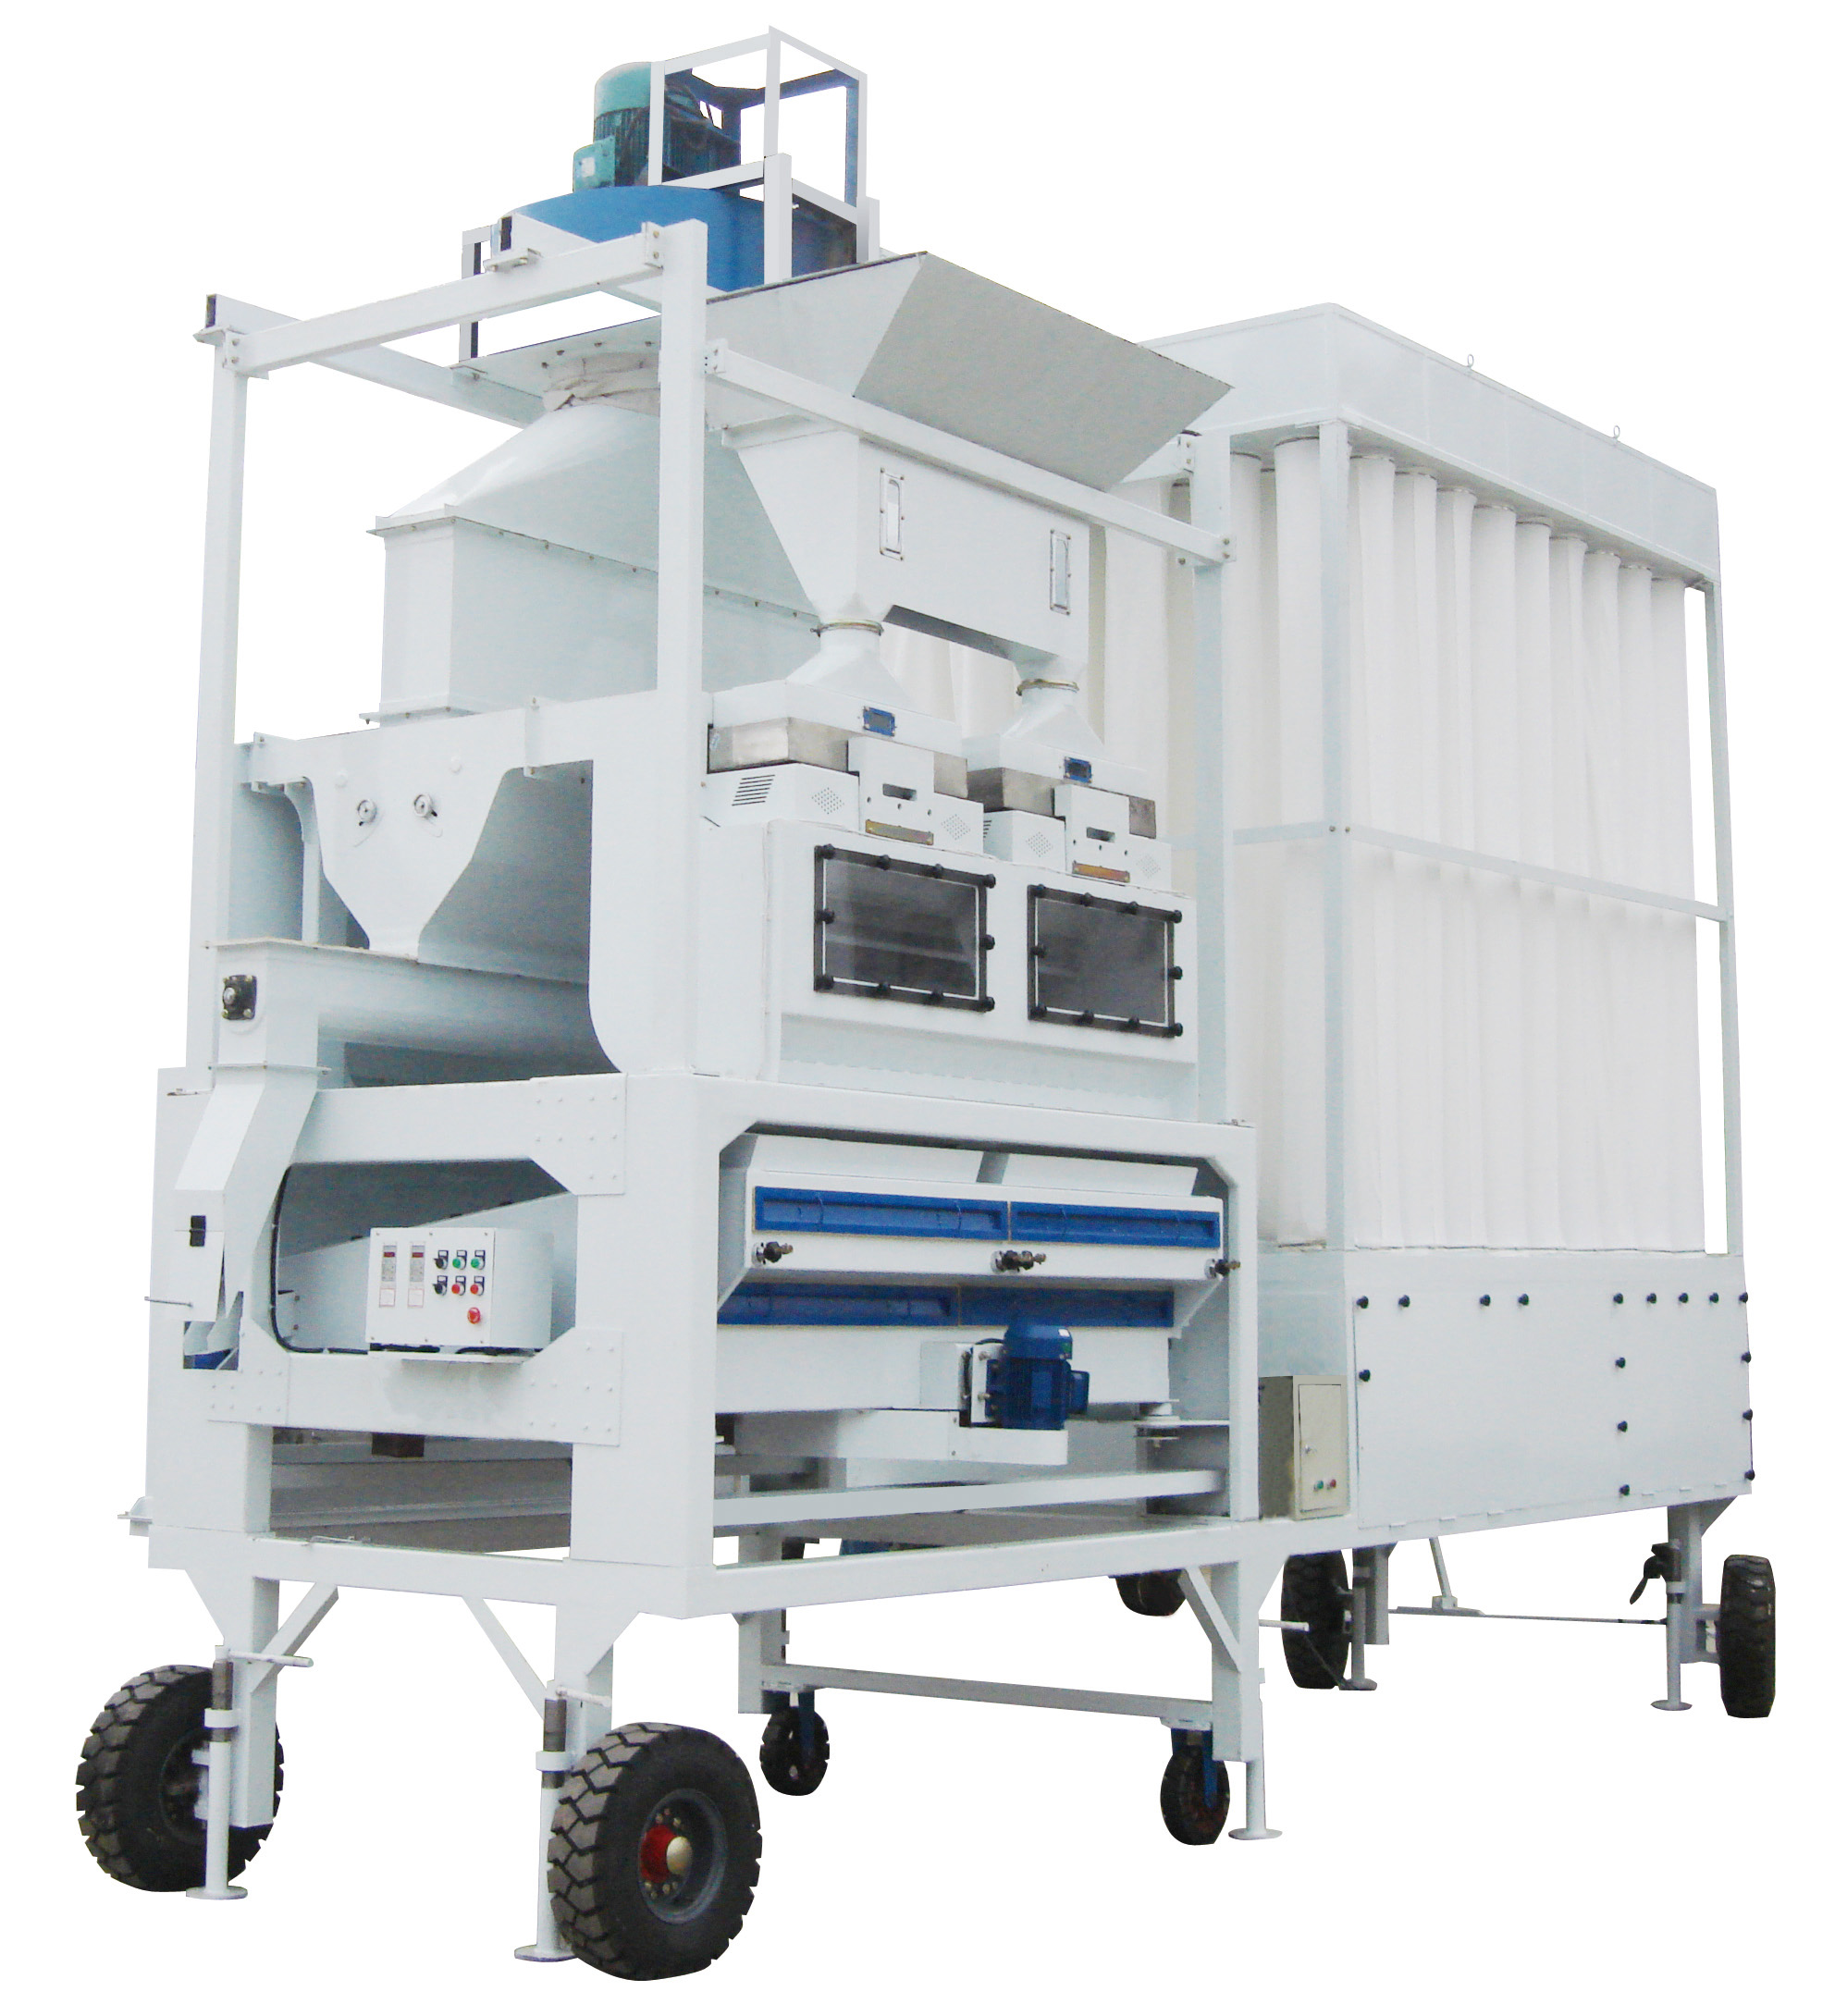
布勒新一代组合式清理筛LAAC
在烘干之外,布勒高品质清理与输送设备同样助力客户轻松实现谷物处理。新一代TAS组合清理筛集筛选与进出料风选于一体,控制版配备自动进料调节装置、电动风量闸板、传感器包和触摸屏,支持配方管理与远程设置,帮助企业减少人工调整,提升运行稳定性。
输送环节,布勒刮板输送机与斗式提升机兼顾清洁卫生、安全可靠与低能耗运行,其中刮板机破碎率可控制在2‰以下。
食品安全同样是本次交流的重点之一。筛分、风选、密度分选及光学分选等多级清理步骤,可逐步降低谷物中的真菌毒素风险。
从前端清理到烘后储运,再到设备维护与备件支持,企业可结合自身原粮条件与生产需求,更有针对性地评估工艺与服务方案。
走进香野项目,
让技术交流贴近生产
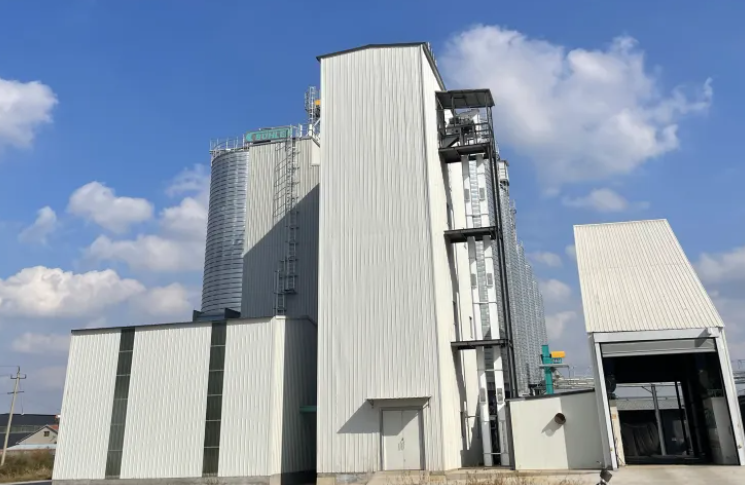
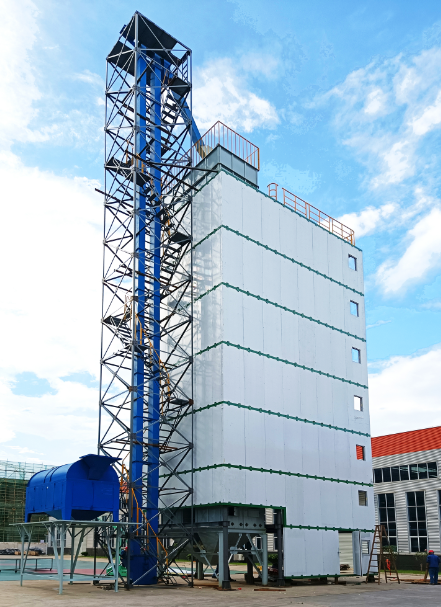
布勒连续式烘干塔
下午,与会人员走进潍坊香野面粉厂,实地参观布勒烘干项目。从进料、预清理到烘干塔主体,大家兴致勃勃、边看边问,围绕设备运行、烘干均匀性、除尘效果及日常维护等话题,与布勒技术人员深入交流。
该项目将进料、预清理与烘干有机衔接,可同时满足小麦和玉米两类原粮的烘干需求。现场的设备布局与运行状态,为上午交流的技术要点提供了直观印证。
不少与会人员表示,在生产现场看设备、聊工艺,比单纯听介绍更直观,也更有助于结合自身原粮条件,思考设备选型与产能匹配。
谷物烘干方案的价值,终究要在企业的实际生产中检验。原粮特性、目标水分与后续加工要求,都是技术探讨的重要起点。
未来,布勒期待以此次研讨会为契机,与行业伙伴持续就生产中的实际问题深入交流,共同探索更契合需求的谷物储运与烘干方案。